商品详情
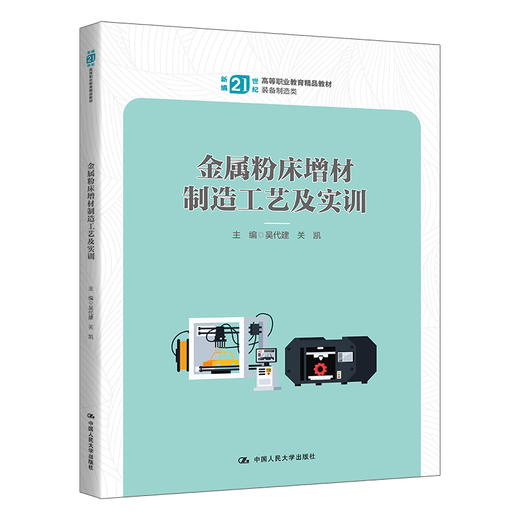
金属粉床增材制造工艺及实训(新编21世纪高等职业教育精品教材·装备制造类)
作者:吴代建 关凯
书号:352336
定价:¥59 元
字数:388 千字
印次:1-1
开本:大16
出版时间:2026-06-20
ISBN:978-7-300-35233-6
包装:平
内容提要:
本教材立足金属粉末床熔融技术体系,以应用广、产业化成熟、与教学设备契合度高的选区激光熔融技术为主线展开。本教材由学校教师与企业专家共同组成的“校企双主编”团队编写,严格依据《职业教育专业教学标准》和《增材制造工程技术人员国家职业标准》,充分吸纳航空航天、医疗健康、汽车制造等领域的真实案例与工程经验。全书按照项目化、任务化思路组织内容,围绕9 个项目、30 个任务逐步展开,突出知识学习、工艺分析、软件操作、设备应用和质量控制的有机衔接。在此基础上,将严谨规范、质量意识、安全意识、绿色制造和可持续发展的要求融入教学全过程,帮助学习者在“做中学、学中做”中提升职业能力、工程素养与岗位迁移能力。
作者简介:
吴代建,四川工程职业技术大学副教授,四川省冲压发动机先进制造技术工程实验室常务副主任,材料工程系副主任,副教授,全国航空工业行指委“航空材料与装备表面处理技术”专委会秘书长,四川增材制造协会增材制造产教融合专委会副主任委员。主要讲授3D打印技术概论、三维造型基础、金属3D打印技术、增材制造技能实训等课程。关凯,天津镭明激光科技有限公司总经理兼技术总监。
目录:
项目1 工艺和结构约束
任务1 工艺约束
任务2 结构约束
项目2 零件成形方向和位置摆放
任务1 零件成形方向的确定
任务2 零件的位置摆放
项目3 零件结构优化设计
任务1 结构优化
任务2 自支撑结构设计
任务3 轻量化设计
任务4 一体化结构设计
项目4 余量设计
任务1 余量设计认知
任务2 余量设计的方法与流程
任务3 余量参数设计
项目5 支撑结构设计
任务1 支撑结构的分类与作用
任务2 支撑结构设计的一般原则和方法
任务3 支撑位置的识别
任务4 支撑参数设计
任务5 实体支撑轻量化设计
项目6 数据处理
任务1 零件模型检测及修复
任务2 零件支撑添加
任务3 工艺参数设计
任务4 零件模型切片
项目7 基板和刮刀
任务1 基板的选择
任务2 刮刀的选择
项目8 零件成形
任务1 生产前准备
任务2 成形过程控制
任务3 粉末回收与设备清理
项目9 零件后处理与质量检测
任务1 热处理
任务2 热等静压处理
任务3 零件的分离操作
任务4 表面处理
任务5 缺陷检测和质量控制
在线试读:
任务1 工艺约束
任务目标
(1)理解切片层厚、熔道宽度、光斑尺寸和模型分辨率等因素对成形精度、效率与稳定性的影响。
(2)掌握悬垂区域熔池下塌、过熔、挂渣等典型问题的形成机理及基本控制思路。
(3)能够结合设备能力和零件特征,对工艺边界进行初步判断。
(4)形成通过试验验证与数据分析结果修正工艺方案的意识。
一、切片离散约束
选区激光熔融(SLM)成形工艺基于“离散/ 堆积”原理,通过分层切片技术将三维模型转化为逐层加工的二维数据,从而实现零件的增材制造。切片层厚是影响成形精度与加工效率的重要工艺参数之一。当层厚过小时,虽然有利于提高成形分辨率,但会明显延长加工时间并增加能耗;同时,在工艺匹配不合理的情况下,还可能引起铺粉稳定性下降、热积累加剧以及残余应力增大等问题。此外,离散化过程本身会引入固有误差,当层厚增大时,垂直方向的阶梯误差随之增加(如图1-1);当熔道宽度增大时,平面轮廓的逼近误差也会相应增大。为有效平衡成形精度与加工效率,行业内积极开展自适应分层技术的研究与应用。该技术根据零件的几何复杂度动态调整层厚,在关键区域,如曲面、悬垂结构等对精度要求较高的部位,采用较小的层厚以提升细节分辨率;而在非关键区域,则适当增大层厚,从而加快加工速度,提高生产效率。除了优化层厚,通过合理匹配熔道宽度、搭接率并优化扫描路径,可进一步降低水平方向的离散误差,确保零件的整体成形质量。
- 人民大学出版社微店 (微信公众号认证)
- 人大出版社自营微店,正版人大出版社书籍直发,品质保证!
- 扫描二维码,访问我们的微信店铺
- 随时随地的购物、客服咨询、查询订单和物流...