商品详情
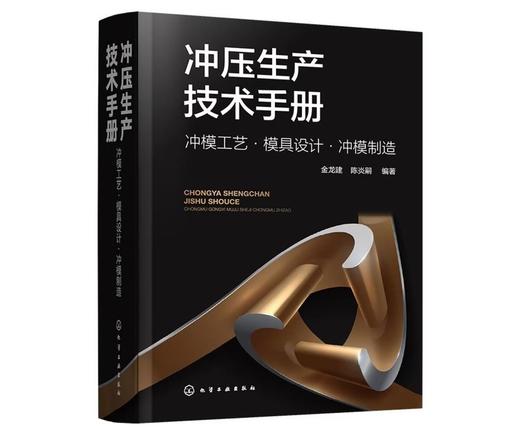
本手册分为上下两篇,针对冲压模具技术应用的实际状况,以工艺分析及模具结构设计、制造为重点,全面讲解冲压模具设计、制造的过程和要点。
上篇冲压工艺与模具设计,主要阐述冲压模具设计基础,冲压的工艺性,冲裁模设计及典型结构,弯曲模设计及典型结构,拉深模设计及典型结构,成形模设计及典型结构,复合模设计及典型结构,冷挤压模具设计及典型结构,多工位级进模设计及典型结构,冲压模具零部件设计等内容。
下篇冲模制造,主要讲解模具材料、热处理及模具零件表面强化处理,冲模制造设备与加工方法,冲模装配与试冲出现的缺陷及解决措施,冲模的质量控制与检测,模具的验收与保养,冲压设备,钳工加工,硬质合金和钢结硬质合金模具的制造等内容。
本手册兼顾理论基础和生产实践,语言论述简洁明了,模具结构典型丰富,可供从事冲压模具设计、制造等相关工作的工程技术人员使用,也可供高校相关专业师生学习参考。
上篇 冲压工艺与模具设计 001
第1章冲压模具设计基础002
1.1概论002
1.1.1冲压加工的特点002
1.1.2冲压工艺的分类、特点与应用003
1.2冲模术语005
1.2.1冲模类型术语005
1.2.2冲模零部件术语007
1.2.3冲模设计要素术语009
1.2.4冲模零件结构要素术语010
1.3冲压模具设计步骤011
1.3.1冲压模具设计应具备的资料011
1.3.2冲压模具设计的基本要求011
1.3.3冲压模具设计一般步骤012
1.4冲压模具图的设计014
1.4.1冲压模具图的作用和重要性014
1.4.2冲压模图样的绘制要求与标准015
1.4.3冲压模具装配图的绘制与要求021
1.4.4冲压模具零件图的绘制与要求026
1.4.5冲压模具图的校核030
1.5冲压常用材料032
1.5.1冲压工艺对材料的要求032
1.5.2常用冲压材料033
第2章冲压的工艺性041
2.1冲压件与冲压工艺性的作用041
2.1.1冲压件(冲件、制件、工件)041
2.1.2冲压件的工艺性作用041
2.1.3冲压件设计要点041
2.2冲裁件精度、表面粗糙度和毛刺大小042
2.2.1冲裁件的精度042
2.2.2冲裁件的尺寸公差042
2.2.3冲裁件切断面质量045
2.2.4冲裁件的切断面表面粗糙度046
2.2.5精密冲裁件的尺寸精度047
2.2.6金属冲裁件允许的毛刺高度047
2.3冲裁件的工艺性048
2.3.1对冲裁件(落料件和冲孔件)的形状要求048
2.3.2对冲孔件的尺寸要求050
2.4弯曲件的精度与工艺性051
2.4.1弯曲件的精度051
2.4.2弯曲件的工艺性与弯曲件的结构要点053
2.5拉深件精度与工艺性056
2.5.1拉深件的精度056
2.5.2拉深件一次拉深成形条件057
2.5.3拉深件的工艺性与拉深件的结构设计要点059
2.5.4小型件带料连续拉深工艺条件063
2.6翻边工艺性065
2.6.1翻边与应用065
2.6.2翻边分类066
2.7压凸包的工艺性067
2.8冷挤压件精度与工艺性068
2.8.1冷挤压件的尺寸精度068
2.8.2冷挤压件合理的形状与尺寸071
2.9冲压件公差标注方法规范化建议072
2.10冲压件的尺寸、角度公差、形位公差、未注公差尺寸的极限偏差074
第3章冲裁模设计及典型结构081
3.1冲裁基本概念081
3.2冲裁变形过程及断面分析081
3.2.1冲裁变形过程及剪切区的应力状态081
3.2.2冲裁件断面分析083
3.3冲裁间隙083
3.3.1间隙对模具寿命的影响083
3.3.2间隙大小对冲裁件的影响084
3.3.3冲裁模合理间隙值的确定088
3.3.4冲裁合理间隙值的分类与选用090
3.3.5选用冲裁间隙的依据和原则093
3.4冲裁凸模与凹模刃口尺寸计算096
3.4.1冲裁凸、凹模刃口尺寸计算原则096
3.4.2冲裁凸、凹模刃口尺寸计算方法096
3.5冲压力及降低冲压力的工艺措施100
3.5.1冲压力计算100
3.5.2降低冲裁力的工艺措施103
3.5.3计算冲裁功的意义和冲裁功的验算104
3.5.4压力中心计算105
3.6排样、搭边、料宽及材料利用率106
3.6.1排样方法106
3.6.2搭边与条料宽度107
3.6.3材料利用率110
3.7精冲111
3.7.1精冲基本概念111
3.7.2精冲工艺特点与工作过程111
3.7.3精冲的材料113
3.7.4精冲工艺计算117
3.7.5精冲模结构121
3.7.6精冲润滑124
3.8冲裁模典型结构125
3.8.1筒形件悬臂式圆周分度冲孔模125
3.8.2无凸缘圆筒形件带废料切刀垂直切边模126
3.8.3无凸缘圆筒形件拉深挤切模127
3.8.4带凸缘盒形件切边模129
3.8.5垫片落料模130
3.8.6圆筒形件侧壁切舌模132
3.9精冲模典型结构133
3.9.1正装简易精冲落料模133
3.9.2倒装简易垫圈精冲模134
3.9.3专用液压精冲模134
3.9.4普通压力机用液压精冲模135
3.9.5普通液压机用扇形板精冲模136
第4章弯曲模设计及典型结构138
4.1板料弯曲的变形138
4.1.1弯曲方法139
4.1.2弯曲过程及变形特点139
4.2弯裂与最小弯曲半径140
4.2.1弯裂140
4.2.2最小弯曲半径141
4.2.3最小弯曲半径的确定141
4.3弯曲件回弹及其防止方法142
4.3.1回弹方式142
4.3.2影响回弹的因素143
4.3.3回弹值的确定143
4.3.4减小回弹的措施148
4.4弯曲件展开尺寸计算150
4.4.1应变中性层位置的确定150
4.4.2弯曲件毛坯长度计算151
4.5弯曲力、顶件力及压料力154
4.5.1自由弯曲时的弯曲力155
4.5.2校正弯曲时的弯曲力155
4.5.3顶件力和压料力155
4.5.4弯曲时压力机吨位力的确定156
4.6弯曲模工作部分尺寸设计156
4.6.1弯曲凸、凹模的圆角半径及凹模的工作深度156
4.6.2弯曲凸模和凹模之间的间隙157
4.6.3U形弯曲件凹模的长度和宽度尺寸确定158
4.6.4U形件弯曲模凸、凹模工作部分尺寸的计算158
4.6.5弯曲凸、凹模的尺寸差159
4.7典型弯曲件工序安排160
4.8弯曲模典型结构162
4.8.1通用V形弯曲模162
4.8.2翻板式V形弯曲模163
4.8.3带滚针L形支架弯曲模164
4.8.4L形转轴式弯曲模167
4.8.5镦压U形弯曲模168
4.8.6带R角凸模U形弯曲模169
4.8.7大圆弧U形弯曲模171
4.8.8棒料U形弯曲模173
4.8.9一次卷圆模174
4.8.10两次弯曲、卷圆模175
4.8.11C形弯曲模176
4.8.12工字形折叠模177
4.8.13转轴式多向弯曲模178
4.8.14滑轮式弯曲模179
4.8.15升降式多向弯曲模180
4.8.16方形封闭式锁扣模181
第5章拉深模设计及典型结构183
5.1拉深件分类及拉深的变形分析183
5.1.1拉深件分类183
5.1.2圆筒形拉深变形过程及特点184
5.1.3圆筒形拉深变形中毛坯的应力应变186
5.1.4矩形件拉深变形特点187
5.2拉深件毛坯形状与毛坯尺寸的计算188
5.2.1拉深件毛坯的确定188
5.2.2拉深件修边余量的选用189
5.2.3简单旋转体拉深件坯料尺寸的确定190
5.2.4矩形件毛坯形状与尺寸的计算197
5.3拉深工艺计算203
5.3.1拉深系数和拉深次数203
5.3.2筒形件的拉深高度计算207
5.3.3无凸缘圆筒形件的工艺计算208
5.3.4带凸缘圆筒形件的工艺计算210
5.3.5矩形件的拉深系数、拉深次数及拉深工艺的计算217
5.4变薄拉深227
5.4.1变薄拉深的特点227
5.4.2变薄系数228
5.4.3变薄拉深工序尺寸的计算228
5.4.4变薄拉深凸、凹模结构230
5.5其他拉深方法231
5.5.1反拉深231
5.5.2半球形拉深232
5.5.3锥形件拉深235
5.5.4抛物线形的拉深238
5.6压边力、拉深力及拉深总工艺力的计算239
5.6.1压边力239
5.6.2拉深力244
5.6.3拉深总工艺力与拉深压力机标称压力的确定246
5.7拉深凸、凹模设计247
5.7.1拉深凸、凹模结构设计247
5.7.2凸、凹模圆角半径249
5.7.3凸、凹模间隙250
5.7.4凸、凹模径向尺寸计算252
5.8拉深工序实例精选253
5.8.1圆筒形拉深工序实例精选253
5.8.2矩形件拉深工序实例精选254
5.8.3变薄拉深工序实例精选256
5.8.4锥形件拉深工序实例精选257
5.8.5阶梯拉深件工序实例精选259
5.9拉深模典型结构260
5.9.1带固定压边拉深模260
5.9.2带压边和推杆反向拉深模261
5.9.3带压边和推杆装置反向以后各次拉深模261
5.9.4带压边反拉深模262
5.9.5带凸缘矩形拉深模263
5.9.6带凸缘锥形件反拉深模264
5.9.7带凸缘锥形件拉深模265
5.9.8双层凹模变薄拉深模265
5.9.9大型复杂矩形件双动拉深模266
5.9.10专用设备上的无凸缘半自动拉深模268
5.10拉深的润滑、退火及酸洗269
5.10.1润滑269
5.10.2退火272
5.10.3酸洗273
第6章成形模设计及典型结构274
6.1翻边与翻孔274
6.1.1翻边274
6.1.2翻孔275
6.1.3翻边及翻孔模典型结构280
6.2胀形282
6.2.1胀形的变形特点283
6.2.2胀形工艺计算283
6.2.3胀形模典型结构285
6.3缩口288
6.3.1缩口变形分析288
6.3.2缩口工艺计算288
6.3.3缩口模典型结构290
6.4扩口292
6.4.1扩口变形程度292
6.4.2扩口工艺计算293
6.4.3扩口力的计算294
6.4.4扩口模典型结构294
6.5起伏297
6.5.1起伏成形变形限值297
6.5.2压加强筋、压凸包工艺297
6.5.3起伏成形的压力计算299
6.5.4起伏模典型结构300
6.6校平与整形301
6.6.1校平301
6.6.2整形301
6.6.3整形、校平模结构303
6.7其他成形模典型结构305
6.7.1管子侧壁压凸点模305
6.7.2锅盖叠边模306
6.7.3碗形件与碗形件锁扣模306
第7章复合模设计及典型结构307
7.1复合模特点307
7.2凸凹模的最小壁厚307
7.3正装和倒装复合模的结构形式与特点308
7.3.1正装复合模308
7.3.2倒装复合模308
7.3.3常见复合模复合方式309
7.4复合模的岀件机构309
7.5设计复合模的注意事项311
7.6复合模典型结构312
7.6.1取付支架冲孔、落料倒装复合模312
7.6.2三种垫圈冲孔、落料复合模314
7.6.3灯头五工序复合模314
第8章冷挤压模具设计及典型结构316
8.1概述316
8.1.1冷挤压分类316
8.1.2冷挤压的金属流动规律319
8.1.3冷挤压工艺的优缺点321
8.2冷挤压件的材料及软化处理323
8.2.1冷挤压用材料323
8.2.2常用的下料方法324
8.2.3毛坯软化处理324
8.3毛坯相关尺寸计算329
8.4冷挤压的变形程度335
8.5冷挤压力计算337
8.5.1冷挤压力的计算分析337
8.5.2冷挤压力的计算方法338
8.6冷挤压工艺的确定344
8.6.1工艺设计的主要内容和方法344
8.6.2冷挤压工序的设计原则346
8.6.3冷挤压工艺方案347
8.6.4冷挤压工艺计算实例350
8.7冷挤压模具设计352
8.7.1冷挤压模具分类、构造及设计方法353
8.7.2模具工作部分设计354
8.7.3组合凹模的计算及应用363
8.8冷挤压毛坯的表面处理与润滑369
8.8.1冷挤压坯料表面预处理369
8.8.2磷酸盐处理370
8.8.3草酸盐覆层372
8.8.4冷挤压润滑剂372
8.9冷挤压模具典型结构374
8.9.1带凸缘铝管正挤压模374
8.9.2转子正挤压模375
8.9.3多层环状电容器挤压模375
8.9.4黑色金属可调式反挤压模376
8.9.5带凸缘壳体复合挤压模378
8.9.6气门护套工序件复合挤压模378
第9章多工位级进模设计及典型结构380
9.1多工位级进模的特点及分类380
9.1.1多工位级进模的特点380
9.1.2多工位级进模和其他高效冲模使用特点比较381
9.1.3多工位级进模的分类383
9.2排样设计384
9.2.1排样设计原则384
9.2.2排样设计应考虑的因素384
9.2.3工艺废料与设计废料387
9.2.4载体设计389
9.2.5分段冲切废料设计394
9.2.6空工位设计396
9.2.7步距精度及基本步距的确定397
9.3连续拉深工艺计算400
9.3.1带料连续拉深的应用范围400
9.3.2连续拉深修边余量的确定401
9.3.3连续拉深系数和相对拉深高度402
9.3.4带料连续拉深工艺切口形式、料宽和步距的计算404
9.3.5连续拉深凸、凹模圆角半径的确定406
9.3.6整体带料连续拉深经验计算法407
9.3.7连续拉深的各次高度计算407
9.4多工位级进模排样设计步骤408
9.4.1冲裁多工位级进模排样设计步骤409
9.4.2冲裁、弯曲多工位级进模排样设计步骤412
9.4.3冲裁、拉深多工位级进模排样设计步骤414
9.4.4冲裁、成形多工位级进模排样设计步骤418
9.5多工位级进模主要结构件及有关装置设计422
9.5.1带料导料、浮料装置设计422
9.5.2带料定距机构设计429
9.5.3防止废料回跳或堵料441
9.5.4微调机构设计448
9.5.5多工位级进模的自动监测与安全保护装置450
9.6多工位级进模典型结构设计案例458
9.6.1弹簧上支座多工位级进模设计458
9.6.2旋盖式油杯连续拉深多工位级进模设计464
9.6.338工位一出八晶体管外壳连续拉深模设计472
9.7多工位传递模480
9.7.1多工位传递式自动压力机的工作原理480
9.7.2多工位压力机模具设计的注意事项482
9.7.3多工位传递模典型结构483
第10章冲压模具零部件设计487
10.1模架、模座、导向装置487
10.1.1模架487
10.1.2常用标准模架的种类487
10.1.3上、下模座489
10.1.4导向装置(导柱、导套、导向块)492
10.2凸、凹模设计503
10.2.1凸模设计504
10.2.2凹模设计508
10.3固定板、垫板设计516
10.3.1固定板设计516
10.3.2垫板设计518
10.4卸料装置设计518
10.4.1固定卸料装置518
10.4.2弹压卸料装置519
10.5顶出装置525
10.6定位装置527
10.7斜楔、滑块、侧向冲压与倒冲机构528
10.7.1斜楔、滑块的分类528
10.7.2斜楔与滑块的设计要点530
10.7.3常用侧向冲压滑块的复位结构531
10.7.4斜楔、滑块与侧向冲压凸模的安装532
10.7.5常用侧向机构的应用535
10.7.6倒冲机构537
10.8限位装置542
10.8.1限位装置的功能与应用542
10.8.2限位装置的种类与特点542
10.8.3常用限位装置应用示例542
10.9模柄544
10.9.1压入式模柄544
10.9.2旋入式模柄544
10.9.3凸缘模柄546
10.9.4浮动模柄547
10.10弹性元件550
10.10.1圆钢丝圆柱螺旋压缩弹簧550
10.10.2强力弹簧552
10.10.3碟形弹簧558
10.10.4工业用普通橡胶(橡皮)垫560
10.10.5聚氨酯橡胶垫561
10.10.6氮气弹簧563
10.11螺钉与销钉572
10.11.1螺钉572
10.11.2销钉574
10.11.3螺钉孔及销钉孔距离的确定575
下篇 冲模制造
第11章模具材料、热处理及模具零件表面强化处理578
11.1冲压模具材料578
11.1.1冲压模具材料基本要求与选用原则578
11.1.2冲模零件材料的选用与硬度要求582
11.1.3模具材料与使用寿命590
11.1.4常用钢材国内外牌号对照594
11.1.5冲压模具钢的分类、常用钢材牌号及应用特点596
11.1.6常用模具钢化学成分及主要用途596
11.1.7硬质合金596
11.1.8钢结硬质合金596
11.1.9粉末冶金高速钢和高合金钢596
11.2冲模热处理597
11.2.1模具零件常用热处理工序说明597
11.2.2退火598
11.2.3正火599
11.2.4淬火600
11.2.5回火602
11.2.6调质603
11.2.7冷处理604
11.3冲模零件表面强化处理604
11.3.1电火花表面强化处理605
11.3.2镀硬铬处理606
11.3.3TD覆层处理611
11.3.4PVD镀膜处理612
11.3.5火焰淬火614
11.3.6激光热处理615
11.3.7渗碳616
11.3.8渗氮616
11.3.9碳氮共渗616
11.3.10渗硼616
第12章冲模制造设备与加工方法617
12.1冲模制造的基本要求、特点及过程617
12.1.1冲模制造的基本要求617
12.1.2模具制造的特点617
12.1.3冲模制造的工艺流程618
12.1.4冲模制造的基本设备配置618
12.1.5模具制造工艺的制订620
12.2车床加工625
12.2.1车床概述625
12.2.2车床在模具加工中的应用625
12.2.3车床加工要点626
12.3铣床加工628
12.3.1铣床概述628
12.3.2铣床加工范围及在模具加工中的应用629
12.3.3铣床加工要点630
12.3.4常用铣床附件630
12.4刨床加工631
12.4.1刨床概述631
12.4.2刨床加工范围及在模具加工中的应用632
12.4.3刨床加工要点633
12.5磨床加工633
12.5.1外圆磨床634
12.5.2内圆磨床634
12.5.3平面磨床635
12.5.4光学曲线磨床635
12.5.5成形磨床638
12.5.6坐标磨床645
12.6镗床647
12.6.1卧式铣镗床647
12.6.2坐标镗床648
12.7数控加工650
12.7.1数控车床651
12.7.2数控铣床652
12.7.3数控加工中心653
12.8电火花加工655
12.8.1电火花穿孔机655
12.8.2电火花成形机655
12.9数控电火花线切割加工656
12.10模具常用加工精度和表面粗糙度660
12.11模具抛光663
12.11.1模具抛光目的及工艺过程663
12.11.2机械工具抛光664
12.11.3手工抛光665
12.11.4硬质合金与钢结硬质合金工件的研磨667
12.11.5电解修磨抛光671
第13章冲模装配与试冲出现的缺陷及解决措施673
13.1冲压模具装配工艺673
13.1.1模具装配的工艺过程673
13.1.2冲压模具装配方法674
13.2冲模装配技术要求674
13.2.1总体装配技术要求674
13.2.2部件装配后的技术要求675
13.3模具装配顺序677
13.4凸模与凹模间隙的控制方法678
13.5级进模的加工及装配要点680
13.6模架装配681
13.6.1模架装配的技术要求681
13.6.2模架的装配工艺682
13.7冲压模具装配图例686
13.7.1落料模装配686
13.7.2弯曲模装配687
13.7.3落料拉深复合模装配688
13.7.4双列8脚IC引线框架多工位级进模装配689
13.8冲模试冲(模)常见问题与调整方法694
13.8.1试冲(模)694
13.8.2冲压件试冲出现的缺陷与解决措施696
第14章冲模的质量控制与检测710
14.1冲模模架的检测710
14.2冲模装配时的检测714
14.2.1装配前的检测714
14.2.2装配完成后的检测715
14.3冲模零件的检测716
第15章模具的验收与保养717
15.1模具验收717
15.1.1概述717
15.1.2模具验收的准备718
15.1.3冲压制件验收721
15.1.4模具的验收723
15.2模具维护及保养724
15.2.1模具的定期点检724
15.2.2刃口的再研磨726
15.2.3模具异常对策727
15.2.4模具存放727
第16章冲压设备728
16.1冲压设备的类型728
16.1.1曲柄压力机728
16.1.2液压机731
16.1.3高速压力机732
16.2冲压设备类型的选择733
16.3冲压设备规格的选择734
第17章钳工加工736
第18章硬质合金和钢结硬质合金模具的制造737
参考文献738
模具被称为“工业之母”, 是现代制造业中不可缺少的重要工艺装备。利用模具,可直接生产出形状复杂、具有一定功能的制品或制件。模具的应用非常广泛,汽车、电子、通信、仪器仪表、航空航天、交通运输、五金建材、医疗器械、军工、日用品、玩具、新能源、节能减排等领域中,60%~80%的零部件都依靠模具直接成形,不需再加工。模具不仅支撑了我国制造业的蓬勃发展,也满足了人们对美好生活的追求。当前,我国工业技术高速发展,对模具工业提出了越来越高的要求,也为其高质量发展提供了强大的动力。
冲压模具是各类模具中应用最广的一种,也是实现冲压加工的主要工艺装备。有冲裁模、弯曲模、拉深模、成形模和多工位级进模为主导的各类冲压模具。冲压模具的设计是一项非常艰辛而又极富创造性的工作。为了帮助模具行业的技术人员系统、全面地了解并掌握冲压模具设计要点和结构设计技巧,进一步提高冲压模具的设计水平,我们根据现代化模具设计师的需求,在同行专家的大力支持和鼓励下,编写了本手册。
本手册是编者在长期从事冲压工艺及模具设计、制作、研究的基础上,不断总结实践经验,并广泛吸收国内外冲压模具的先进工艺和典型结构编写而成的。
本手册针对冲压模具技术应用的实际状况,以工艺分析及模具结构设计、制造为重点,系统论述了冲压基本工艺的特点与工艺参数,结合冲压模具设计典型实例,全面讲述冲压模具设计、制造的过程。书中所选模具来自生产实践,既注重典型模具结构,又反映富有创新意义的设计,具有一定的代表性。
本手册分为上、下两篇,共18章。
第1~10章为上篇,介绍冲压工艺与模具设计。主要内容包括冲压模具设计基础,冲压的工艺性,冲裁模设计及典型结构,弯曲模设计及典型结构,拉深模设计及典型结构,成形模设计及典型结构,复合模设计及典型结构,冷挤压模具设计及典型结构,多工位级进模设计及典型结构,冲压模具零部件设计等。
第11~18章为下篇,介绍冲模制造。主要内容包括模具材料、热处理及模具零件表面强化处理,冲模制造设备与加工方法,冲模装配与试冲出现的缺陷及解决措施,冲模的质量控制与检测,模具的验收与保养,冲压设备,钳工加工,硬质合金和钢结硬质合金模具的制造等。
本手册突出以下特点:
① 帮助读者掌握冲压模具设计的方法,全面了解冲压工艺技术,为合理设计冲压模具结构打下必要的理论基础。
② 总结了丰富的经验数据,图、表、文紧密配合,资料完整,可供生产实际应用参考。
③ 归纳各类模具设计的典型实例,着重分析模具结构的要点。
④ 对一般模具结构设计的介绍从简,对复杂模具结构设计的讲解完整详细,由易到难,循序渐进。
本手册兼顾理论基础和生产实践,语言简洁明了,避免晦涩难懂的理论分析,并且罗列了大量的模具结构图实例来加以解说,力求做到通俗易懂,内容全面,实用性强,可供从事冲压模具设计、制造等相关工作的工程技术人员使用,也可供高校相关专业师生学习参考。
本手册由金龙建、陈炎嗣编著。在编写过程中,陈杰红、金龙周、赵勇、杨荣祥、杨梅、金昕怡、陈志英、王朴、王浩、张骜、张灿红、李捷、刘静、陈波、卓昌明、里佐梁、陈月霞、陈炎裔、赵燕、汪义尧、董华宁、徐玲玲、朱汝道、王德华、陈鹤皋、陈贯一、袁人瑞、邵今亮、孙敬、崔熙珉、袁咪咪、温和荣、陈天恩、邓卫国等提供了部分资料并帮助整理。本手册编写过程中,还得到了上海交通大学塑性成形技术与装备研究院洪慎章教授、上海工程技术大学高职学院李厚佳教授、《模具制造》编辑部杜贵军主编、上海第二工业大学杜继涛教授、武汉理工大学刘艳雄教授及资深精冲模具专家朱玉璋、王沐的热情帮助和指导。书中部分实例由临海市欧中汽车模具股份有限公司制作,并在制作和调试过程中提供了宝贵的技术意见,在此一并表示衷心的感谢!
由于编著者水平所限,书中不妥之处在所难免,敬请广大专家和读者批评指正,联系方式jinlongjian2010@163.com。
编著者
- 金粉商城 (微信公众号认证)
- 金粉商城由金属加工杂志社创办。《金属加工》(原名《机械工人》),创刊于1950年,距今已经有70年历史,是面向金属加工工艺及装备领域的专业期刊。金粉商城目前经营工业类专业图书。
- 扫描二维码,访问我们的微信店铺
- 随时随地的购物、客服咨询、查询订单和物流...