商品详情
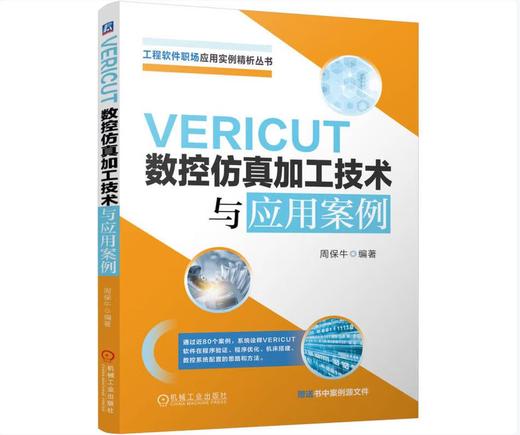
本书共 12 章、近 80 个案例,系统诠释 VERICUT(9.0.1/9.3 版本)软件在程序验证、程序优化、机床搭建及数控系统配置的思想和方法。内容覆盖两轴半卧式、三轴立式、转台四轴、双转台五轴、转台摆头五轴、双摆头五轴、非正交双转台五轴、非正交转台摆头五轴、非正交双摆头五轴加工中心,以及三轴和四轴动力刀架车铣复合机床、八轴五联动三主轴摆头双转台车铣复合加工中心、双刀架车床、车方机、排刀机等几十种典型机床,同时包含换刀、自定心卡盘、顶尖和防护门等自动辅助机构;配套或修改配置了FANUC 类(如华中、新代、精雕等)、SIEMENS 和 HEIDENHAIN 等典型数控系统;通过仿真检验修正了关键编程指令和综合项目复杂程序的正确性;借助 OptiPath、Force 和仅空走刀等全面优化程序,计算加工时间并呈现优化成果;此外,还对笔者已出版的《UG NX 后处理技术及实用案例》中专门设计的、具有宽泛工艺和程序等代表性的典型零件,开展了单工位、多工位、多种 G- 代码偏置、NXV 多工位智能化仿真加工验证等工作。为便于读者学 习,赠送书中案例源文件,请联系 QQ296447532 获取。
本书可作为职业本科院校参考学习材料、企业的工程图书,是各级各类数字化制造人员的专业学习用书和参考收藏书籍。
前言
第1 章 用案例学练基本操作与两轴半卧加多
G- 代码偏置加工蜗轮箱 . 1
1.1 欢迎界面 1
1.1.1 几个组成部分 . 2
1.1.2 VT 文件族 . 6
1.2 打开练习熟悉仿真界面 . 6
1.3 快捷工具条 7
1.3.1 打开项目 . 7
1.3.2 视图选择与显示 . 7
1.4 视图选择方块、视图选择环及菜单 . 8
1.4.1 视图选择方块 8
1.4.2 视图选择环及菜单 8
1.4.3 启用HUD 9
1.4.4 显示坐标系 . 10
1.5 项目树 11
1.5.1 工具条与侧工具条 12
1.5.2 项目 . 13
1.5.3 坐标系统 . 13
1.5.4 G- 代码偏置 14
1.5.5 加工刀具 . 16
1.5.6 数控程序与数控子程序 17
1.6 播放器与播放 19
1.6.1 进度与指示灯 . 19
1.6.2 选择播放内容 . 20
1.6.3 播放暂停位置设定 21
1.6.4 播放 . 21
1.6.5 监视状态显示 . 22
1.7 VERICUT 日志器 23
1.7.1 日志器视窗 . 23
1.7.2 日志器工具条 . 24
1.8 几种常用的设置 25
1.8.1 语言 . 25
1.8.2 鼠标方式 . 26
1.8.3 背景色设定 . 26
1.8.4 界面整理 . 27
1.8.5 角色配置 . 27
1.9 文件保存 28
1.9.1 工作目录 . 28
1.9.2 保存项目/ 另存为/ 保存所有 28
1.9.3 文件汇总保存 . 28
1.9.4 保存过程文件 . 29
1.9.5 保存/ 打开复查文件 . 31
1.9.6 添加模板 . 32
1.10 两轴半卧加多G- 代码偏置加工
蜗轮箱 32
第2 章 用三轴加工中心刀具补偿仿真加工典型
零件分析测量加工精度 . 42
2.1 已知数控加工工艺 . 42
2.2 已知数控加工程序 . 44
2.3 调出已有机床 45
2.3.1 打开已有项目并另存 45
2.3.2 修改毛坯添加设计 46
2.3.3 配置组件/ 模型以找正毛坯/ 设计 47
2.3.4 刀具管理器配置钻铣刀具 49
2.3.5 导入程序 . 57
2.3.6 创建工件坐标系 . 58
2.3.7 设定G- 代码偏置对刀 59
2.3.8 刀具长度补偿选择和编程方法 61
2.3.9 刀具半径补偿 . 65
2.3.10 计算设定最短刀具长度 67
2.4 分析刀具轨迹 68
2.4.1 数控程序预览 . 68
2.4.2 数控程序复查 . 70
2.4.3 数控程序语法检查 70
2.5 分析模型 72
2.5.1 自动比较报告偏差信息 72
2.5.2 比较测定模型 . 76
2.6 测量 77
2.6.1 测量尺寸的样式设定 77
2.6.2 设置 . 78
2.6.3 特征/ 记录 78
2.6.4 距离/ 角度 79
2.6.5 孔深 . 79
2.6.6 模型信息 . 80
2.7 处理程序错误信息 . 81
2.8 更换华中数控系统仿真加工 . 83
2.9 显示机床偏置 83
第3 章 搭建转台四轴铣床联动与多偏置
定向加工 85
3.1 机床模型分析 85
3.1.1 分析创建机床模型 85
3.1.2 导出组件模型 . 86
3.2 创建数控机床 88
3.2.1 新建文件并添加控制 88
3.2.2 添加拖放组件 . 88
3.2.3 添加拖放模型 . 89
3.3 组件坐标系不动配置模型 . 91
3.3.1 模型对话框的公共设置 91
3.3.2 配置模型 . 92
3.3.3 配置组合 . 92
3.3.4 配置旋转 . 95
3.3.5 配置移动 . 96
3.3.6 配置坐标系 . 97
3.3.7 配置镜像 . 97
3.3.8 配置矩阵 . 98
3.4 配置组件与锁定模型开关 . 98
3.4.1 配置组件 . 99
3.4.2 加速/ 减速 100
3.4.3 移动组件与锁定模型开关 100
3.5 机床设定 102
3.5.1 行程极限设置 . 102
3.5.2 手工数据输入 . 103
3.5.3 碰撞干涉设置 . 105
3.5.4 轴优先设置 . 105
3.5.5 机床初始位置设定 106
3.5.6 机床参考位置设定 106
3.5.7 旋转轴的旋转台型 107
3.6 典型零件仿真工艺与程序 . 113
3.6.1 同心加工工艺与程序 114
3.6.2 偏心加工工艺 . 118
3.7 同心仿真加工 118
3.7.1 导入程序刀具与添加毛坯设计 118
3.7.2 创建多坐标系统 . 119
3.7.3 从到定位多G- 代码偏置对刀 120
3.7.4 刀具长度半径补偿 123
3.7.5 仿真运行 . 123
3.7.6 输入偏置定位多G- 代码偏置对刀
仿真 . 124
3.8 偏心仿真加工 126
3.8.1 另存文件 . 126
3.8.2 装偏工件 . 127
3.8.3 重新后处理、输出程序、导入 127
3.8.4 仿真加工 . 127
3.9 CLSF 文件仿真加工 128
3.9.1 获得CLSF 文件 129
3.9.2 选择数控程序类型导入CLSF
文件 . 129
3.9.3 给程序分配坐标系 129
3.9.4 换刀切刀描述 . 130
3.9.5 仿真运行 . 130
第4 章 FANUC 系统双转台五轴加工中心仿真 . 132
4.1 分析现有机床 132
4.1.1 数控系统与RTCP 和转台定位器 133
4.1.2 点与坐标系 . 134
4.1.3 自动换刀装置ATC . 136
4.1.4 查看机床设定及换刀位置 139
4.1.5 查看旋转轴台型设定 141
4.1.6 查看RTCP 设定与其功能验证 141
4.2 典型零件加工工艺 . 143
4.3 同心无RTCP 仿真加工 . 144
4.3.1 程序特点 . 144
4.3.2 添加毛坯/ 设计/ 刀具/ 程序 . 146
4.3.3 创建动态坐标系G54.2Pn 并设定
G- 代码偏置 146
4.3.4 仿真运行及信息分析处理 146
4.4 无RTCP 偏心仿真加工 . 147
4.4.1 偏心装夹毛坯并创建坐标系 147
4.4.2 移动加工坐标系重新后处理 147
4.4.3 导入偏心程序仿真加工 149
4.5 有RTCP 任意装偏仿真加工 . 149
4.5.1 程序特点G43.4/G68.2/G53.1 . 149
4.5.2 装偏毛坯、设计,创建坐标系 152
4.5.3 导入有RTCP 偏心程序仿真加工 152
4.6 任意倾斜面上配置坐标系统 . 156
4.6.1 构造 . 156
4.6.2 矩阵 . 160
第5 章 搭建两种摆头五轴加工中心
仿真加工 161
5.1 搭建摆头转台hei530 五轴机床仿真 162
5.1.1 导出组件模型 . 162
5.1.2 新建文件 . 162
5.1.3 添加模型及组件 . 163
5.1.4 机床设定 . 167
5.1.5 检查或设定“七点一长” 167
5.1.6 旋转设定 . 168
5.1.7 偏置表设定 . 168
5.1.8 同心安装毛坯设计 169
5.1.9 建立工件坐标系并设定G- 代码
偏置 . 169
5.1.10 配置刀具导入程序 170
5.1.11 RTCP 同心仿真运行信息分析 173
5.1.12 RTCP 任意偏心装夹仿真 . 176
5.2 配置sin840d 双摆头五轴机床仿真 . 177
5.2.1 另存文件 . 177
5.2.2 转换公英制项目单位 178
5.2.3 创建多面体仿真项目 179
5.2.4 查看机床设定 . 179
5.2.5 检查设定“六点一长” 180
5.2.6 旋转设定 . 180
5.2.7 任意装夹毛坯设计 181
5.2.8 程序特点 . 181
5.2.9 建立工件坐标系设定G- 代码
偏置 . 184
5.2.10 RTCP 仿真运行信息分析 . 185
5.3 库sin840d 双摆头五轴机床仿真 185
5.3.1 创建文件 . 185
5.3.2 设定G- 代码偏置运行仿真 186
第6 章 搭建非正交五轴加工中心仿真
典型零件 188
6.1 搭建非正交双转台五轴加工复合
多面体 189
6.1.1 主体结构与非正交平面矢量表达 189
6.1.2 新建文件添加数控系统fan30im 190
6.1.3 添加模型及组件 . 191
6.1.4 防护及透明显示 . 192
6.1.5 机床设定 . 193
6.1.6 检查“七点一长” 194
6.1.7 偏置表设定 . 194
6.1.8 旋转设定 . 194
6.1.9 导入程序 . 194
6.1.10 同心安装毛坯与设计 196
6.1.11 配置刀具 . 196
6.1.12 建立工件坐标系G- 代码偏置
设定 . 197
6.1.13 无RPCP 程序有RTCP 机床同心
仿真 . 198
6.1.14 无RPCP 程序有RTCP 机床偏心
仿真 . 200
6.1.15 有RPCP 程序有RTCP 机床同心
仿真 . 202
6.2 非正交摆头转台五轴加工复合多面体 . 211
6.2.1 创建文件添加数控系统hei530 211
6.2.2 机床主体结构与非正交平面矢量
表达 . 212
6.2.3 机床设定 . 213
6.2.4 刀轨、程序、导入程序、借用
刀具 . 213
6.2.5 同心安装毛坯设计 215
6.2.6 建立坐标系统平移到位置设定
对刀 . 215
6.2.7 RTCP 同心仿真及信息分析 . 216
6.2.8 RTCP 偏心仿真及信息分析 . 216
6.3 非正交双摆头五轴多工位加工叶片 . 222
6.3.1 创建文件添加数控系统sin840d 222
6.3.2 非正交平面主体结构及重要参数 222
6.3.3 机床设定 . 224
6.3.4 叶片加工工艺 . 225
6.3.5 sin840d_RTCP 多工位仿真 227
6.3.6 fan16im_ 无RTCP 功能刀尖编程
多工位仿真 . 234
第7 章 设定控制系统 . 235
7.1 打开控制系统 236
7.2 字格式 236
7.2.1 字格式对话框释义 237
7.2.2 字格式的定义创建案例 241
7.3 字地址 243
7.3.1 字地址分类 . 243
7.3.2 字地址设置 . 245
7.4 控制系统变量 253
7.4.1 系统变量列表的含义 253
7.4.2 系统变量的监视维护与应用 254
7.5 变量选项卡的操作 . 255
7.5.1 Variables :所有 . 255
7.5.2 Variables :最近 . 256
7.5.3 变量:项目 . 257
7.5.4 变量:控制系统 . 258
7.5.5 Variables :跟踪 . 258
7.6 字地址设定应用一例 . 259
7.7 控制设定 265
7.8 高级控制选项 266
7.9 加工中心换刀子程序 . 266
7.9.1 查看换刀机构传动链 267
7.9.2 查看换刀编程指令及字地址的
G- 代码处理 272
7.9.3 换刀动作子程序 . 273
第8 章 设计动力刀架三轴四轴车铣
复合机床仿真加工 . 281
8.1 搭建动力刀架三轴车铣复合机床多工位
仿真加工抛物线十字联轴器 . 282
8.1.1 机床模型 . 282
8.1.2 创建文件 . 283
8.1.3 添加车铣复合控制 283
8.1.4 添加组件和模型 . 283
8.1.5 配置刀架 . 285
8.1.6 用刀塔助手配置刀架 286
8.1.7 搭建自定心卡盘 . 287
8.1.8 自定心卡盘自动夹紧数控系统
配置 . 288
8.1.9 机床设定 . 290
8.1.10 偏置设定 . 291
8.1.11 控制设定 . 291
8.1.12 抛物线十字联轴器加工工艺及
刀轨 . 292
8.1.13 配置刀具 . 292
8.1.14 导入程序、设定编程方法 301
8.1.15 安装毛坯、设计,对刀 301
8.1.16 工位1_ 右仿真加工与信息分析 303
8.1.17 保存切削模型 . 305
8.1.18 工位_2 左多工位掉头仿真加工 305
8.2 搭建四轴动力刀架车铣复合机床及
仿真加工复杂零件 . 308
8.2.1 搭建四轴动力刀架车铣复合机床
仿真加工 . 308
8.2.2 C 轴插补与极坐标编程仿真 309
8.3 设定螺纹车削循环起始角度Q . 311
8.4 G01P9 与G73P9G42 . 313
第9 章 搭建八轴五联动三主轴摆头双转台车铣
复合加工中心仿真加工 . 315
9.1 主体结构及加工能力 . 315
9.1.1 主体结构 . 315
9.1.2 加工能力 . 317
9.2 搭建数控机床 318
9.2.1 整理文件 . 318
9.2.2 添加配置组件和模型 318
9.3 配置控制 322
9.3.1 定义主轴转向M 代码 322
9.3.2 定义主轴转速极限编程指令 325
9.3.3 定义刀具主轴分度定向编程指令 327
9.3.4 定义中心架自动移动M 代码 . 327
9.3.5 定义中心架自动夹紧M 代码 . 328
9.3.6 定义防护门自动移动指令 329
9.3.7 高级控制选项的应用 330
9.3.8 定义车铣复合机床的自动换刀
逻辑 . 331
9.4 机床设定 335
9.5 典型零件加工工艺及程序 . 336
9.5.1 工艺 . 336
9.5.2 含主轴对接的主子程序 337
9.6 创建刀具文件 338
9.7 建立坐标系统并设定G- 代码偏置 . 338
9.7.1 两车削主轴上添加设计 339
9.7.2 建立工件坐标系G54/G55 339
9.7.3 用额外的偏置设定G- 代码偏置 339
9.8 主轴静态对接仿真运行 . 341
9.9 主轴动态对接切断仿真 . 342
9.9.1 创建仿真项目 . 342
9.9.2 添加标志模型 . 342
9.9.3 手动查看进给轴 . 342
9.9.4 查看机床初始位置 343
9.9.5 零件主轴动态对接切断程序分析 343
9.9.6 零件主轴装夹毛坯、创建G54 347
9.9.7 零件背轴装夹设计、创建G55 348
9.9.8 建立子系统的基础工作偏置 349
9.9.9 设定主轴对接G- 代码偏置 351
9.9.10 设定零件背轴G- 代码偏置 353
9.9.11 零件主轴动态对接切断程序
仿真运行 . 354
9.9.12 零件背轴动态对接切断程序
仿真运行 . 354
第10 章 几种高效机床的搭建与仿真加工 358
10.1 排刀刀架数控车床 . 358
10.1.1 组合刀具布局组件排刀刀架 358
10.1.2 设定机床 . 361
10.1.3 设定G- 代码偏置 . 361
10.1.4 仿真加工试运行 363
10.1.5 G92 车多头螺纹起始角Q 设定 . 364
10.1.6 仿真加工正确 . 365
10.2 华中宏程序在排刀刀架数控车床上的
应用 365
10.2.1 创建文件 . 365
10.2.2 配置宏语句 . 365
10.2.3 宏程序举例 . 366
10.2.4 设定G- 代码偏置 . 367
10.2.5 仿真加工试运行 367
10.3 车方数控车床 367
10.3.1 车方原理 . 367
10.3.2 创建文件 . 368
10.3.3 搭建机床 . 368
10.3.4 设定机床 . 369
10.3.5 配置刀具 . 370
10.3.6 程序分析 . 371
10.3.7 创建工件坐标系、设定G- 代码
偏置 . 372
10.3.8 仿真运行 . 372
10.4 双刀塔数控车床仿真 . 373
10.4.1 创建文件 . 373
10.4.2 组件与模型 . 374
10.4.3 恢复机床偏置设定机床 376
10.4.4 配置刀具 . 376
10.4.5 程序分析 . 377
10.4.6 坐标系统与双刀塔G- 代码偏置
设定 . 378
10.4.7 仿真加工 . 379
10.5 加载铣削动力头仿真 . 379
10.5.1 程序特点 . 379
10.5.2 设定G- 代码偏置 . 380
10.5.3 安装动力头仿真运行 380
第11 章 VT 优化程序 384
11.1 OptiPath 刀轨优化程序 385
11.1.1 优化方法与目标值的设定 385
11.1.2 OptiPath 优化的一般流程 . 386
11.1.3 深度/ 宽度 表格和体积去除法
OP 优化程序 . 387
11.1.4 屑厚& 体积OP 优化程序 405
11.1.5 体积去除OP 优化程序 . 411
11.2 Force 力优化程序 416
11.2.1 Force 优化程序特点 417
11.2.2 Force 优化程序的一般流程 417
11.2.3 仅屑厚Force 力分析 . 418
11.2.4 仅屑厚Force 力优化程序 . 422
11.2.5 屑厚& 力Force 力优化程序 428
11.3 仅空走刀优化. 435
11.4 其他优化模式. 441
11.4.1 向数控程序中学习优化 441
11.4.2 当切削时提示优化 446
第12 章 NXV 智能化仿真加工 451
12.1 VT 连接CAM 软件 . 451
12.1.1 查看软件版本 . 451
12.1.2 设定变量 . 452
12.2 NXV 接口设置方法 . 453
12.2.1 VERICUT 接口对话框 . 454
12.2.2 文件 . 455
12.2.3 操作 . 455
12.2.4 模型 . 456
12.2.5 NC 程序 . 456
12.2.6 G- 代码偏置 457
12.2.7 优化 . 457
12.2.8 VERICUT 接口选项 . 457
12.3 NXV 智能化加工应用 . 459
12.3.1 创建夹具装配组件节点和刀轨程
序组 . 460
12.3.2 创建工位1 夹具装配组件及
刀轨 . 461
12.3.3 创建工位2 夹具装配组件及
刀轨 . 463
12.3.4 创建工位3 夹具装配组件及
刀轨 . 464
12.3.5 创建VT 模板 464
12.3.6 NXV 接口设置 466
12.3.7 运行仿真 . 469
12.3.8 创建报告 . 471
本书秉持“理论联系实际有过程、目标兑现成果有技术、学习参考收藏有价值”和“入目乐学、入学则通”的理念编写而成。
在数控加工中,常会出现诸多问题:
程序有错,难以及时发现并修正。
数控系统种类过多、编程人员操作失误或疏忽大意,易引发隐性问题。
CAN 软件系统本身存在缺陷。
后处理环节出现偏差。
工装及其他辅助设备干涉,刀具长度过短或过长,刀柄发生碰撞。
切削参数设置不合理。
不能准确获得零件加工时间,难以准确安排生产计划,耗材等也难以精准管控。
在线试切时间长、成本高,对操作人员技术水平要求高,试切件还难以保证加工质量。 即使再高的机床操作技术水平,也难以做到长期万无一失。
严重影响智能化加工。
VERICUT 软件是美国 CGTECH 公司研发的一款可运行于 Windows 或 Unix 平台的开放式数控仿真加工软件。该软件自 1988 年开始推向市场以来,始终与世界先进制造技术保持同步,采用先进的三维显示及虚拟现实技术,可随时调用自带的几十种数控机床,也可以选配市面上绝大多数数控系统;更能灵活搭建定制化机床、配置专属数控功能,还可配置刀具、安装夹具和设置工件毛坯,导入自有程序进行仿真加工;特别能检测出数控加工程序可能存在的碰撞、干涉、多切、少切、过切、欠切、切削参数不合理等问题,还能针对性优化程序、提高效率。
可以选用软件自带的、配置完好的多种数控机床,满足使用需求。
可以搭建任意结构、任意规格的机床,可以配置任意类型数控系统,也可以全新制造数控仿真机床。
模拟含所有编程指令的代码程序、子程序、循环、跳转、变量、宏程序及刀位文件等,保证全面、有效地校验程序。
支持切削模型测量比对分析,为加工合格、优质产品提供质量数据支撑。
可优化程序,充分发挥机床、夹具、刀具的效能,防止超负荷工作,提高加工效率。
能随时输出过程中的毛坯模型,以备他用。
可链接 CAM 软件,配合实现真正的无纸化、智能化加工。
可优化切削参数,精准获取加工时间、提高加工效率,同时合理安排生产进度等。 可输出工艺卡片、刀具清单、程序清单、夹具及机床等成套工艺文件,指导正常生产。
实践证明,VERICUT 仿真加工是事前控制零件加工质量、提高加工效率和杜绝工艺装备碰撞受损的成本最低且有效的管控措施,其仿真成果较 CAM 软件具有权威性。
VERICUT 仿真是一项综合性技术工作。全书使用的软件版本为 VERICUT 9.0.1/9.3、模型版本为 UG NX 12.0/DC 2512,共设置 12 章,详细介绍数控仿真加工零件的技术方法,以及近 80 个应用案例的具体实施和诠释分析。第 1 章介绍如何用案例学练基本操作与两轴半卧加多 G- 代码偏置加工蜗轮箱,第 2 章介绍如何用三轴加工中心刀具补偿仿真加工典型零件分析测量加工精度,第 3 章介绍如何搭建转台四轴铣床联动与多偏置定向加工,第 4章介绍 FANUC 系统双转台五轴加工中心仿真,第 5 章介绍如何搭建两种摆头五轴加工中心仿真加工,第 6 章介绍如何搭建非正交五轴加工中心仿真典型零件,第 7 章介绍如何设定控制系统,第 8 章介绍如何设计动力刀架三轴四轴车铣复合机床仿真加工,第 9 章介绍如何搭建八轴五联动三主轴摆头双转台车铣复合加工中心仿真加工,第 10 章介绍几种高效机床的搭建与仿真加工,第 11 章进行 VT 优化程序,第 12 章介绍 NXV 智能化仿真加工。VERICUT 不同版本的菜单和工具条变化不大,不需要过于纠结,学会一种版本后,其他都能触类旁通。
本书具有以下鲜明特点:
实用性强。按本书搭建的仿真机床,可当作模板使用;或稍作规格参数的修改后,即可用于实际机床。
机床类型多。本书选用或搭建了两轴半卧式、三轴和转台四轴加工中心,双转台、双摆头、摆头转台正交和非正交五轴加工中心、动力刀架三轴和四轴车铣复合机床、八轴五联动三主轴摆头双转台车铣复合加工中心、排刀刀架数控车床、车方刀架数控车床、双动力刀架数控车床,以及自定义自动卡盘、自动顶尖、自动中心架和铣削动力头等十几种典型主体结构机床或附件,覆盖绝大多数的主流机床结构类型。
数控系统种类全面。书中使用了 FANUC、西门子、海德汉、华中、mc_millturn_control 系统等,读者稍作适当修改后,几乎能覆盖现有的各种数控系统。
G- 代码偏置设定详尽。针对同一种系统的数控机床,可用“从到”和“输入偏置”两种定位方法设定 G- 代码偏置。特别对“平移到位置”“计算相对位置”和“额外的偏置”设定进行了具体应用,并比对实际机床对刀方法,彻底解决各类机床的 G- 代码偏置对刀问题。
刀具补偿设定细致。根据程序中的刀具长度补偿代码、刀具半径补偿代码,结合刀位点与工件轮廓轨迹程序数据或刀具中心轨迹程序数据、刀位码、工艺等需求配置刀具,设定编程方式和刀具半径补偿方式,保证与实际机床相同。
仿真加工验证充分。案例中涵盖 RTCP/RPCP 刀尖跟踪真假五轴、5_axis 联动和3+2_axis 定向加工、顺序与随机换刀、单工位与多工位加工、单工件坐标系与多工件坐标系应用,以及各种系统的高级编程指令(包括坐标变换)等,保证仿真验证全面、充分。
程序优化方法多。全面介绍 OptiPath、Force 和仅空走刀等所有优化程序方式,通过合理设定切削参数精准计算加工时间,优化提高加工效率。
实现 NXV 多工序智能化仿真加工。详细介绍与 UG NX 的连接及接口设计,最终实现 NXV 多工序智能化仿真加工。
点面结合、相得益彰。每个完整的仿真项目均具备清晰的思路、方案、步骤,工艺与技术。“点”上有知识、有技能,助推“面”上整体项目更加完善、更具有通用性与参考价值。
为便于读者学习,赠送书中案例源文件,请联系 QQ296447532 获取。
本书可作为职业本科院校参考学习材料、社会培训教材,本书有理念、有思路,理论联系实践有过程、有梯度,目标导向明确且成果丰富,也便于自学;作为企业工程技术人员的专业学习用书或参考资料,本书有方案、有技术、有方法、有步骤,目标有方向、成果有价值,拓宽可参考。
由于数控机床的持续发展、数控系统功能的不断完善和增加、软件的不断升级、数控加工技术的不断提高,加之编写时间仓促、限于作者水平等,书中难免存在不妥和错误之处,恳请读者提出宝贵意见,共同打造高水平、高质量的学习参考书籍,为祖国的繁荣昌盛添砖加瓦。谢谢!
作者
2026 年 2 月
- 金粉商城 (微信公众号认证)
- 金粉商城由金属加工杂志社创办。《金属加工》(原名《机械工人》),创刊于1950年,距今已经有70年历史,是面向金属加工工艺及装备领域的专业期刊。金粉商城目前经营工业类专业图书。
- 扫描二维码,访问我们的微信店铺
- 随时随地的购物、客服咨询、查询订单和物流...